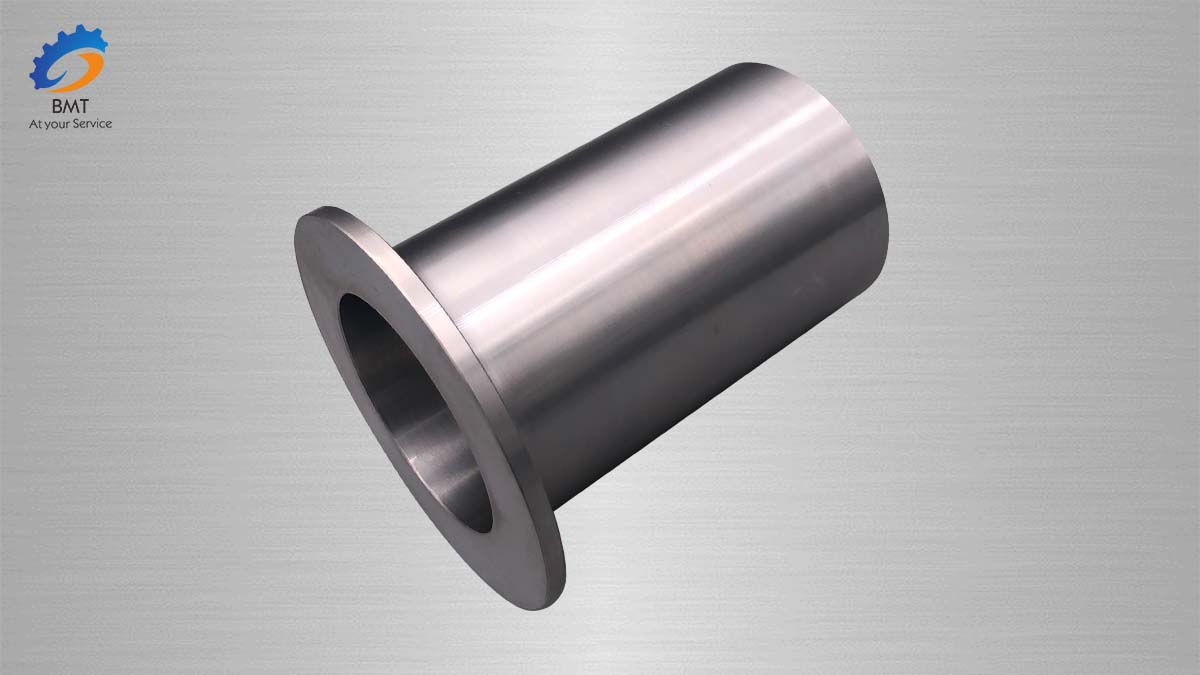
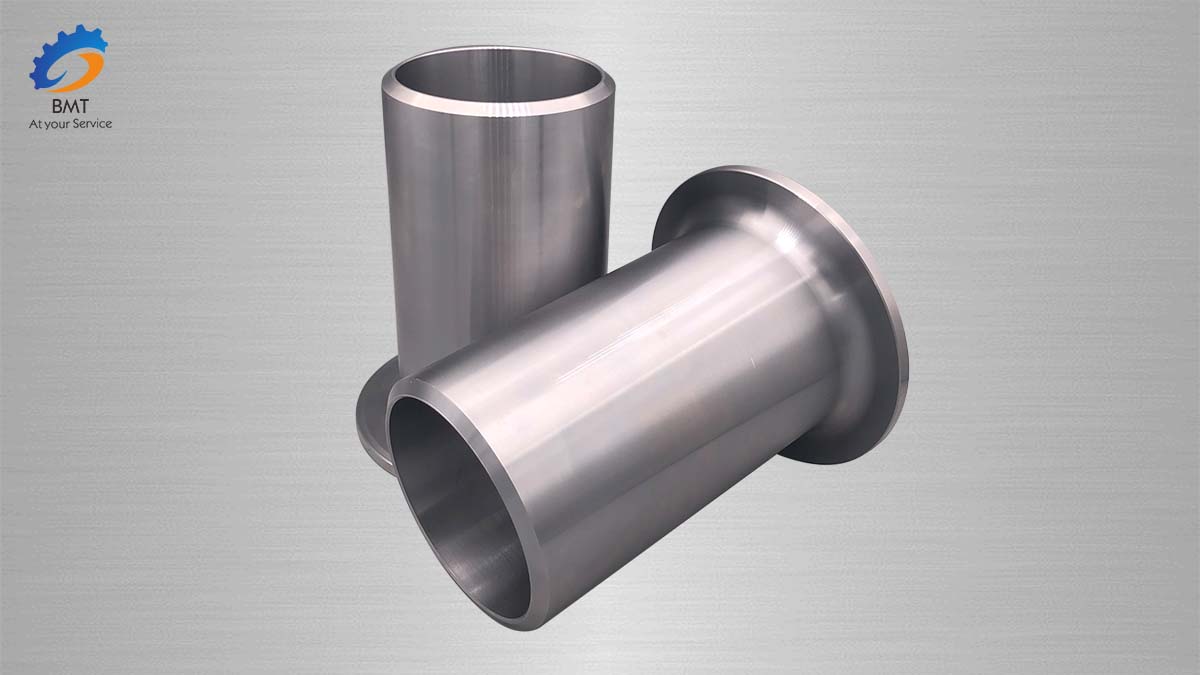
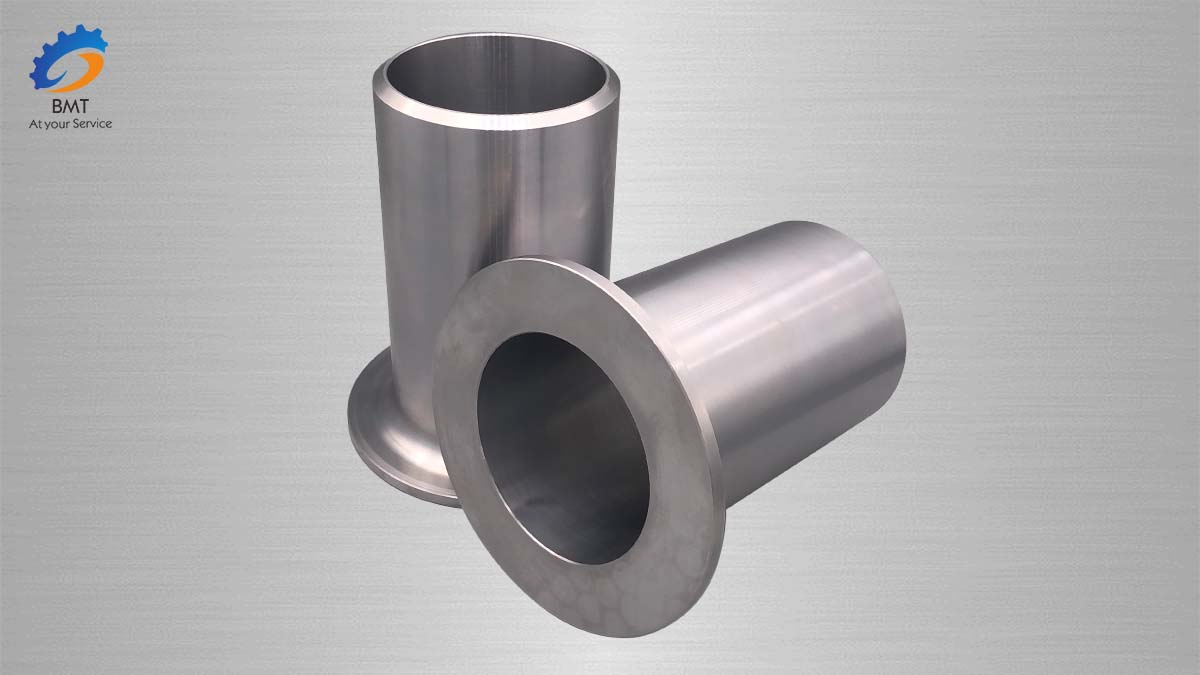
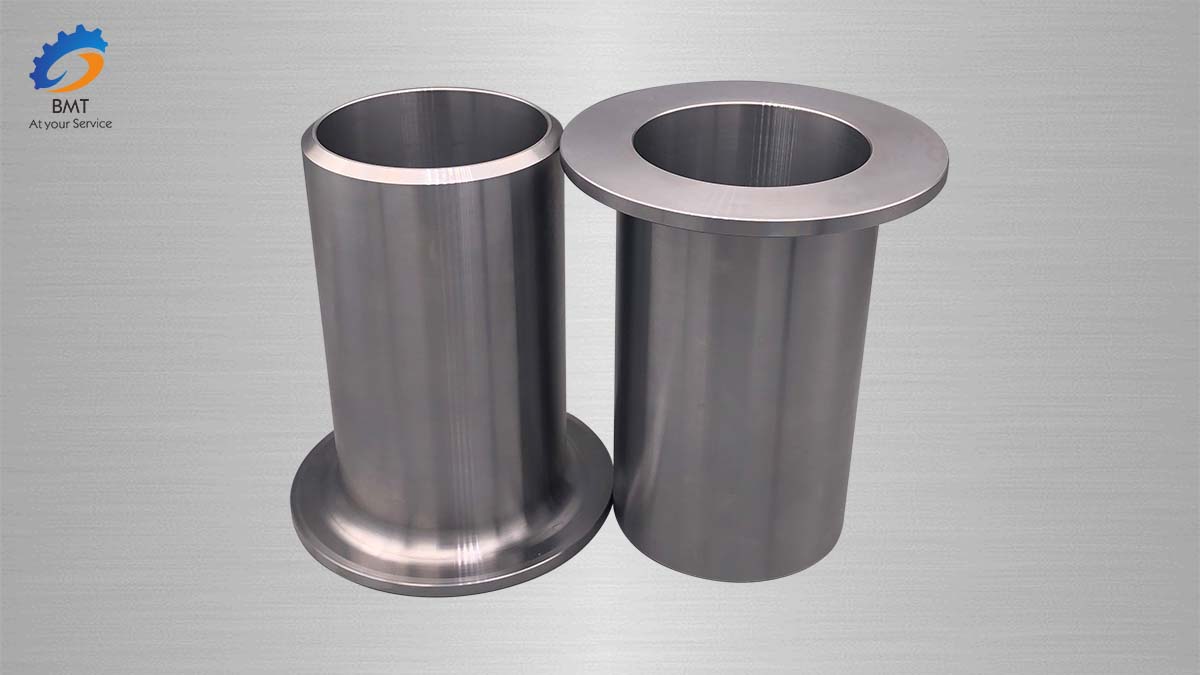
टाइटेनियम मिश्र धातु सीएनसी मशीनिंग

जब टाइटेनियम मिश्र धातु की कठोरता HB350 से अधिक होती है, तो काटना विशेष रूप से कठिन होता है, और जब यह HB300 से कम होता है, तो चाकू से चिपकना आसान होता है और इसे काटना मुश्किल होता है। इसलिए, टाइटेनियम प्रसंस्करण समस्या को ब्लेड से हल किया जा सकता है। टाइटेनियम मिश्र धातुओं की मशीनिंग में डालने वाले खांचे का पहनना कट की गहराई की दिशा में पीछे और सामने का स्थानीय पहनना है, जो अक्सर पिछली मशीनिंग द्वारा छोड़ी गई कठोर परत के कारण होता है।
800 डिग्री सेल्सियस से अधिक के प्रसंस्करण तापमान पर उपकरण और वर्कपीस सामग्री की रासायनिक प्रतिक्रिया और प्रसार भी नाली पहनने के गठन के कारणों में से एक है। क्योंकि मशीनिंग प्रक्रिया के दौरान, वर्कपीस के टाइटेनियम अणु ब्लेड के सामने जमा हो जाते हैं और उच्च दबाव और उच्च तापमान के तहत ब्लेड के किनारे पर "वेल्डेड" हो जाते हैं, जिससे एक निर्मित किनारा बन जाता है।


जब निर्मित किनारा काटने वाले किनारे से अलग हो जाता है, तो यह इन्सर्ट की कार्बाइड कोटिंग को हटा देता है, इसलिए टाइटेनियम मशीनिंग के लिए विशेष इन्सर्ट सामग्री और ज्यामिति की आवश्यकता होती है।
.
यह ध्यान देने योग्य है कि चूंकि टाइटेनियम मिश्र धातु प्रसंस्करण के दौरान उच्च गर्मी उत्पन्न करते हैं, इसलिए गर्मी को जल्दी से हटाने के लिए समय पर और सटीक तरीके से काटने वाले किनारे पर बड़ी मात्रा में उच्च दबाव वाले कटिंग तरल पदार्थ का छिड़काव किया जाना चाहिए। आज बाजार में टाइटेनियम मिश्र धातु प्रसंस्करण के लिए विशेष रूप से उपयोग किए जाने वाले मिलिंग कटर की अनूठी संरचनाएं भी हैं, जो टाइटेनियम मिश्र धातु प्रसंस्करण के लिए बेहतर अनुकूल हैं।


वर्तमान में, सभी देश कम लागत और उच्च प्रदर्शन के साथ नए टाइटेनियम मिश्र धातु विकसित कर रहे हैं, और टाइटेनियम मिश्र धातु को विशाल बाजार क्षमता के साथ नागरिक औद्योगिक क्षेत्र में प्रवेश करने का प्रयास कर रहे हैं। मेरा देश भी इस क्षेत्र में आगे बढ़ने के लिए कोई कसर नहीं छोड़ता है।
यह माना जाता है कि सभी उद्योग पेशेवरों के संयुक्त प्रयासों के माध्यम से, टाइटेनियम मिश्र धातुओं का प्रसंस्करण भविष्य में एक समस्या नहीं होगी, बल्कि मेरे देश के विनिर्माण उद्योग के विकास के लिए एक तेज ब्लेड बन जाएगी, जो पूरे उद्योग के विकास के लिए बाधाओं को दूर करेगी।


अपना संदेश हमें भेजें:
-
एल्युमिनियम सीएनसी मशीनिंग पार्ट्स
-
एल्युमिनियम शीट धातु निर्माण
-
एक्सिस उच्च परिशुद्धता सीएनसी मशीनिंग पार्ट्स
-
इटली के लिए सीएनसी मशीन वाले पार्ट्स
-
सीएनसी मशीनिंग एल्यूमीनियम पार्ट्स
-
ऑटो पार्ट्स मशीनिंग
-
टाइटेनियम मिश्र धातु फोर्जिंग
-
टाइटेनियम और टाइटेनियम मिश्र धातु फिटिंग
-
टाइटेनियम और टाइटेनियम मिश्र धातु फोर्जिंग
-
टाइटेनियम और टाइटेनियम मिश्र धातु तार
-

टाइटेनियम बार्स
-
टाइटेनियम सीमलेस पाइप/ट्यूब
-
टाइटेनियम वेल्डेड पाइप/ट्यूब